
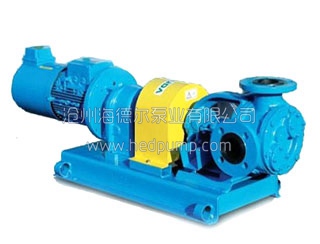

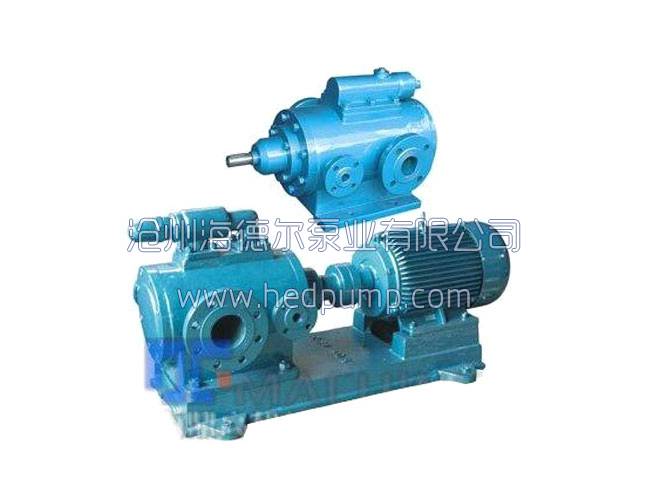
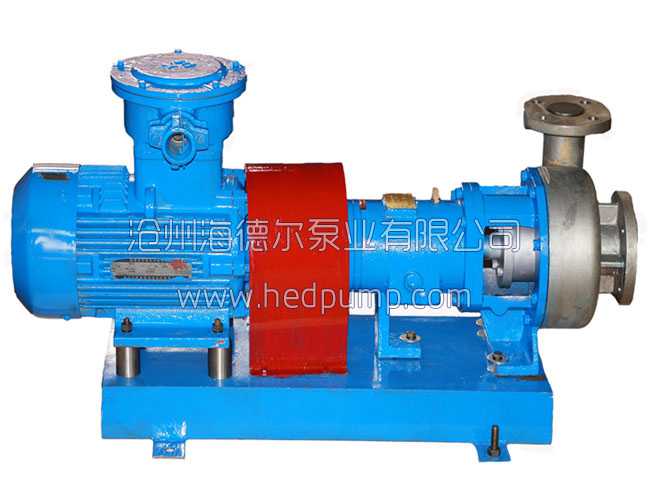
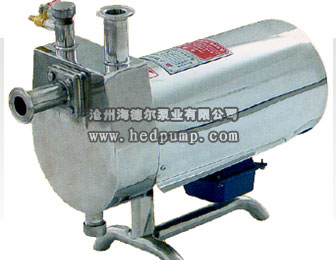
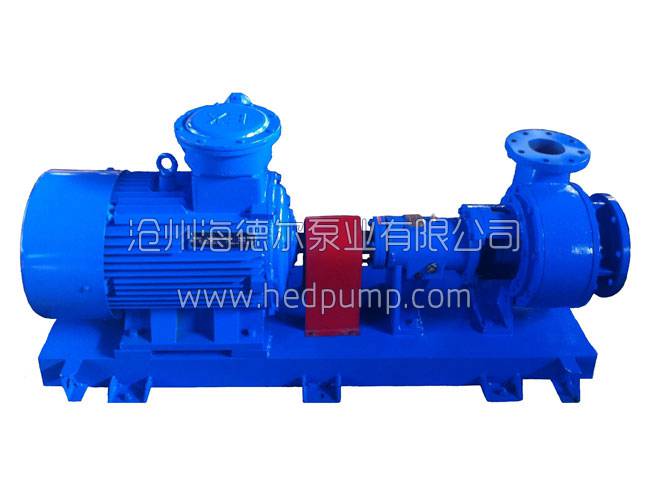
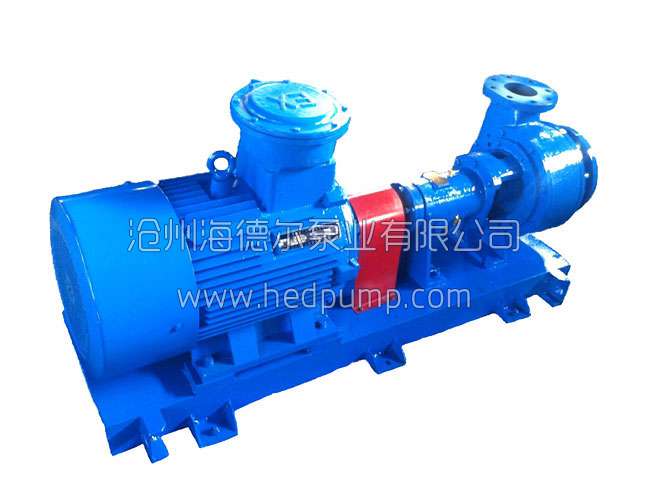

如图示。 注册号码:29223763,;国际分类:7类;核定商品服务项目涵盖工业泵、回转泵类商品。本公司
郑重声明,任何公司、个人不得对我公司的商标名称、图案侵权使用,违者必究,负法律责任。
联系热线:免费电话:400-0317-986 电话:0317-8309791 传真:0317-8309792
化工泵机械密封渗漏检修实操步骤
机械密封是化工泵防止介质泄漏的关键部件,也是易发生故障的薄弱环节。机械密封一旦渗漏,轻则介质外泄污染环境,重则影响生产稳定与泵的运行。掌握机械密封渗漏的检修实操方法,准确判断渗漏成因,按照规范进行检修处理,是恢复化工泵密封性能、确定稳定运行的重要技能。认识机械密封渗漏的常见原因,熟悉检修的实操流程,有助于及时、妥善地解决问题。
机械密封渗漏的原因多种多样,常见的有密封端面磨损、密封件老化、安装不当与运行条件异常。密封端面长时间运行磨损后,贴合精度下降,介质从端面间渗漏;O形圈、垫片等密封件老化变形,密封性能减弱;安装时端面受力不均、静环动环对中不良,会造成密封失效;运行中密封腔压力过高、温度过高或出现干磨,也会损伤密封。分析渗漏原因,需结合渗漏位置、渗漏形态与运行状况综合判断。
检修机械密封渗漏,通常需要停机后进行。起先应做好停机准备,切断电源、关闭进出入口阀门,将泵内介质排空并做好清洗,确定检修稳定。然后拆卸泵体相关部件,露出机械密封部位,取下旧密封件。检查密封端面的磨损状况,观察有无划痕、裂纹、热裂等损伤,判断密封失效的具体原因。检查静环、动环、弹簧、O形圈等各部件的状态,确认需要替换的部件。
愈换密封件时,应选用规格匹配、质量的机械密封,并注意安装操作的规范。安装前应清理密封腔及端面,确定接触面洁净平整。安装时应确定密封端面受力均匀,静环与动环对中良好,弹簧压缩量适当,防止安装不当造成密封再次失效。同时,检查泵轴的跳动与轴向窜动情况,轴本身的问题也会影响密封效果,需要时一并调整。密封安装完成后,按顺序复位泵体各部件。
检修完成后,应进行试运行验证。启动泵,观察密封部位有无渗漏,检查泵的运行状态是否正常。试运行中应逐步加载至正常工作工况,确认密封在运行条件下密封良好、无渗漏。对试运行中仍出现的渗漏,应重新排查原因,调整安装或替换部件。同时,分析渗漏的根本诱因,改进运行条件、规范操作,减少密封渗漏的再次发生,确定化工泵长期密封。
化工泵机械密封渗漏的检修,遵循停机准备、拆卸检查、愈换安装、复位试运行的操作流程,准确判断渗漏成因并规范处理。通过对密封端面、密封件、安装质量与运行条件的全部检查与改进,能够恢复机械密封的密封性能,去掉介质渗漏隐患。规范的检修不仅解决了当前的渗漏问题,也通过成因分析与条件改进,降低了密封渗漏的复发概率,确定化工泵稳定稳定运行。
下一篇:没有了
